

Vruće utiskivanje je vrlo učinkovit i precizan proizvodni proces koji se koristi za oblikovanje čeličnih komponenti visoke čvrstoće, koje se široko primjenjuju u automobilskoj, zrakoplovnoj i drugim industrijama. Kao profesionalni dobavljač matrica za vruće žigosanje, razumijem važnost ključnih komponenti matrica za vruće žigosanje. U ovom blogu ću se pozabaviti ovim ključnim elementima kako bih pružio sveobuhvatno razumijevanje onoga što čini matricu za vruće žigosanje visokih performansi.
1. Umetak
Umetak matrice srce je matrice za vruće žigosanje. On je u izravnom kontaktu sa zagrijanom izradkom tijekom procesa štancanja i odgovoran je za oblikovanje dijela prema željenoj geometriji. Odabir materijala za rezne umetke od najveće je važnosti. Alatni čelici visoke čvrstoće kao što je H13 često se koriste zbog svoje izvrsne otpornosti na toplinski zamor, visoke tvrdoće i dobre žilavosti. Ova svojstva omogućuju umetku matrice da izdrži visoke temperature i pritiske koji nastaju tijekom vrućeg štancanja bez značajnog trošenja ili deformacije.
Proces proizvodnje reznih umetaka također zahtijeva visoku preciznost. Strojna obrada računalnim numeričkim upravljanjem (CNC) često se koristi za postizanje točnih dimenzija i završne obrade površine. Nakon strojne obrade, umeci za kalupe obično prolaze procese toplinske obrade kao što su kaljenje i kaljenje kako bi se optimizirala njihova mehanička svojstva. Na primjer, dobro toplinski obrađeni H13 umetak za matrice može imati raspon tvrdoće od 48 - 52 HRC, što je prikladno za vruće utiskivanje čelika visoke čvrstoće.
2. Sustav hlađenja
U vrućem štancanju, rashladni sustav igra ključnu ulogu u kontroli temperature matrice i oblikovanog dijela. Brzo hlađenje zagrijanog uzorka potrebno je kako bi se postigla željena martenzitna mikrostruktura u štancanom dijelu, koja osigurava visoku čvrstoću i dobru sposobnost oblikovanja. Sustav hlađenja obično se sastoji od rashladnih kanala izbušenih unutar tijela matrice.
Ovi rashladni kanali su dizajnirani da osiguraju ravnomjerno hlađenje po cijeloj površini matrice. Rashladno sredstvo, obično voda ili rashladno sredstvo na bazi vode, teče kroz kanale, apsorbirajući toplinu koja se stvara tijekom procesa štancanja. Raspored i promjer rashladnih kanala pažljivo se izračunavaju na temelju faktora kao što su veličina i oblik matrice, koeficijent prijenosa topline i potrebna brzina hlađenja. Na primjer, u velikom kalupu za vruće utiskivanje dijelova karoserije automobila, složena mreža rashladnih kanala može biti dizajnirana kako bi se osiguralo ravnomjerno hlađenje cijelog dijela, sprječavajući stvaranje pukotina i osiguravajući dosljedna mehanička svojstva.
Pravilno održavanje rashladnog sustava također je ključno. Redovito čišćenje rashladnih kanala potrebno je kako bi se spriječilo nakupljanje krhotina i kamenca koji mogu smanjiti učinkovitost hlađenja. Dodatno, treba nadzirati kvalitetu rashladnog sredstva kako bi se osigurala njegova svojstva sprječavanja korozije, budući da korozija u rashladnim kanalima može dovesti do začepljenja i neravnomjernog hlađenja.
3. Vodilice i čahure
Vodilice i čahure bitne su komponente za osiguravanje točnog poravnanja gornjih i donjih matrica tijekom procesa utiskivanja. Oni pomažu u održavanju ispravnog položaja polovica matrice, sprječavajući neusklađenost koja bi mogla rezultirati neispravnim dijelovima ili oštećenjem matrice.
Vodilice su obično izrađene od legiranih čelika visoke čvrstoće i precizno su strojno obrađene kako bi imale glatku površinu. Čahure, koje su ugrađene u odgovarajuće rupe u matrici, često su izrađene od bronce ili drugih materijala otpornih na habanje. Razmak između vodilica i čahura pažljivo se kontrolira kako bi se osiguralo glatko kretanje uz održavanje točne poravnatosti.
Na primjer, u brzom postupku vrućeg utiskivanja, klinovi za vođenje i čahure moraju biti u stanju izdržati opetovane udarce i vibracije. Dobro dizajniran sustav vođenja može smanjiti trošenje površina matrice i poboljšati ukupnu kvalitetu i produktivnost procesa štancanja.
4. Sustav za izbacivanje
Sustav za izbacivanje koristi se za uklanjanje utisnutog dijela iz matrice nakon završetka procesa utiskivanja. To je ključno za nesmetan rad procesa vrućeg štancanja, jer neispravan sustav izbacivanja može uzrokovati kašnjenja i oštećenja dijela ili matrice.
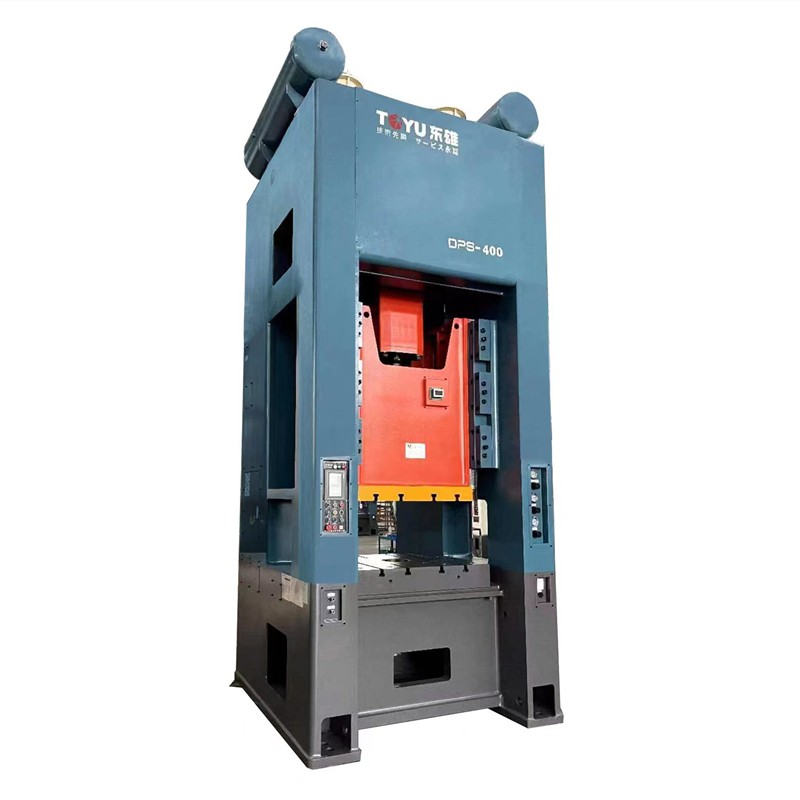

Postoje različite vrste sustava za izbacivanje, uključujući mehaničke, hidraulične i pneumatske sustave. Mehanički sustavi za izbacivanje često se koriste u malim kalupima za vruće žigosanje. Obično se sastoje od klinova za izbacivanje ili ploča koje se pokreću kretanjem preše. Hidraulički i pneumatski sustavi izbacivanja, s druge strane, nude precizniju kontrolu i veće sile izbacivanja, što je prikladno za velike i složene kalupe za vruće utiskivanje.
Dizajn sustava za izbacivanje uzima u obzir faktore kao što su oblik i veličina utisnutog dijela, prianjanje između dijela i matrice i potrebna sila izbacivanja. Na primjer, kod duboko izvučenog dijela za vruće utiskivanje, može biti potreban snažniji sustav za izbacivanje kako bi se prevladalo trenje između dijela i stijenki matrice.
5. Okvir
Okvir matrice pruža strukturnu potporu za sve ostale komponente matrice za vruće žigosanje. Obično je izrađen od lijevanog željeza ili čelika visoke čvrstoće. Okvir matrice mora biti dovoljno krut da izdrži visoke pritiske koji nastaju tijekom procesa štancanja bez značajnih deformacija.
Dizajn okvira matrice također uzima u obzir faktore kao što su jednostavnost ugradnje i održavanja komponenti matrice. Trebao bi imati odgovarajuće rupe za montažu i učvršćenja za umetke matrice, sustav hlađenja, klinove za vođenje i sustav za izbacivanje. Na primjer, dobro dizajniran okvir matrice može omogućiti brzu i jednostavnu zamjenu istrošenih umetaka matrice, smanjujući vrijeme zastoja u procesu štancanja.
Važnost visokokvalitetnih komponenti
Kao dobavljač matrica za vruće žigosanje, znam da kvaliteta ovih ključnih komponenti izravno utječe na performanse i vijek trajanja matrice za vruće žigosanje. Visokokvalitetni rezni umeci osiguravaju točno oblikovanje dijelova i dugotrajnu otpornost na habanje. Dobro osmišljen sustav hlađenja jamči pravilno hlađenje dijela i matrice, što je bitno za postizanje željenih mehaničkih svojstava štancanog dijela. Precizne vodilice i čahure održavaju poravnanje matrice, smanjujući rizik od neispravnih dijelova. Učinkovit sustav izbacivanja osigurava glatko uklanjanje utisnutog dijela, poboljšavajući produktivnost procesa utiskivanja. A čvrsti okvir matrice pruža potrebnu podršku za sve ostale komponente.
Ako ste na tržištu visokokvalitetnih kalupa za vruće žigosanje, naša tvrtka nudi širok raspon proizvoda koji sadrže ove ključne komponente. Koristimo najnovije proizvodne tehnologije i visokokvalitetne materijale kako bismo osigurali pouzdanost i učinkovitost naših matrica. Trebate liMatrice za utiskivanje metala,Čelični kalupi za utiskivanje, iliMatrice za utiskivanje lima, možemo pružiti rješenja prilagođena vašim specifičnim zahtjevima.
Ako ste zainteresirani za naše kalupe za vruće žigosanje, slobodno nas kontaktirajte za više informacija i raspravite svoje potrebe za nabavom. Naš tim stručnjaka spreman je pomoći vam u pronalaženju najboljih rješenja za kalupe za vaše proizvodne procese.
Reference
- Kalpakjian, S. i Schmid, SR (2014). Proizvodno inženjerstvo i tehnologija. Pearson.
- Dieter, GE i Schmidt, LC (2008). Mehanička metalurgija. McGraw - Hill.
- Thibaud, M. i Montmitonnet, P. (2010). Vruće utiskivanje čelika visoke čvrstoće. Springer.